- info@chemplex.hu
- +36 1 347 0682
- +36 70 625 2363

A papír elfogy. Ez a gond az előző rész után.
Ott felvettük az alapvonalat: üresen és vízzel, üzemi hőmérsékleten, több fordulaton, hogy tudjuk, mennyit eszik a gép önmagában. Megvan tehát a viszonyítási pont, és a mért teljesítményből végre képezhető értelmes különbség. Csak éppen valakinek folyamatosan fel kell írnia a számokat.
Ismerős történet. Valaki bevezeti, hogy az operátor ötpercenként feljegyzi a kijelzett értéket. Két hétig megy, aztán ritkul, a hatodik héten már csak a műszak elején és végén kerül rá szám. Ez nem hanyagság, hanem törvényszerűség. Amit nem rögzít magától a rendszer, azt előbb-utóbb ki kell találni.
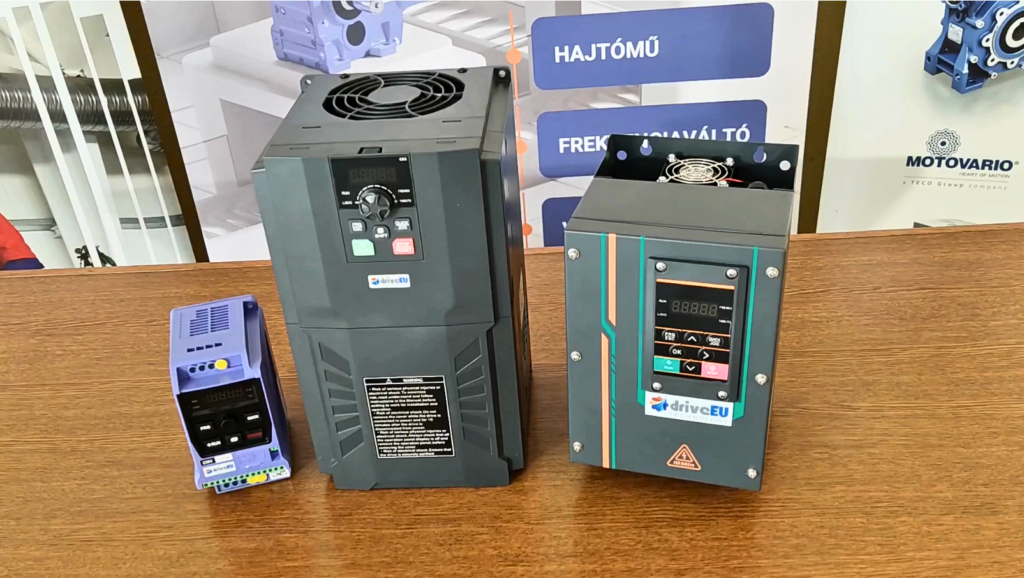
A frekvenciaváltók többsége a teljesítmény- vagy áramértéket Modbuson, illetve 4-20 mA-es analóg kimeneten adja ki, de hogy a konkrét típuson melyik szabad, azt meg kell nézni. Ha van szabad bemenet a meglévő PLC-n, ennyi az egész munka. Ha nincs, egy önálló adatgyűjtő is elég.
Ez a sorozat első olyan lépése, ami beszerzést igényel, de nem sokat: a hardver tízezres, legfeljebb százezres nagyságrend. A mérnöki munka ehhez jön hozzá, és jellemzően az a nagyobb tétel. A gépen viszont nem kell hozzá hozzányúlni, elég a szekrényben.
A görbe önmagában keveset ér. Mellé kell rögzíteni a fordulatszámot, a hőmérsékletet, a betöltési szintet és a töltet mennyiségét. Ezek nélkül nem lehet eldönteni, hogy egy eltérés a folyamatból vagy a körülményekből jött, és egy idő után kiderül, hogy az adatgyűjtés fele használhatatlan.
Vegyél egy terméket, és gyűjtsd össze öt-hat olyan batch görbéjét, amiről a labor utólag azt mondta, rendben van. Fektesd őket egymásra, az alapvonalhoz viszonyítva. Amit kapsz, az nem egy vonal, hanem egy sáv: a jó batch-ek szórása. Innentől a kérdés nem az, hogy egy új batch mennyit vesz fel, hanem hogy belefér-e ebbe a sávba.
Öt-hat batch az induláshoz elég, de kevés ahhoz, hogy a sáv végleges legyen. Addig mozog, amíg nincs mögötte húsz-harminc jó lefutás. Napi gyártásnál ez pár hét, heti két-három batch-nél inkább pár hónap.
Ez a sáv a referencia. A gyógyszeriparban és a biotechnológiában ennek golden batch a neve, és kidolgozott módszertana van rá, egészen az eltérések okainak visszafejtéséig. Festékgyárban ugyanez a logika működik, legfeljebb ott nincs neki neve.
Itt jön az a rész, amiért az egészet csináljuk. Nem a magasság érdekes, hanem az alak.
Egy pigmentes diszperziónál a görbe kétpúpú: a millbase felfut, a let-downnál visszaesik. Ha a második púp korábban jön, mint szokott, valaki korán kezdte a hígítást. Mosogatószernél vagy samponnál a sózás csinál lépcsőt: a só beadagolására a tenzidrendszer viszkozitása ugrásszerűen megnő, és ennek a lépcsőnek éles a helye a görbén. Ha laposabb a megszokottnál, akkor vagy kevesebb só ment be, vagy más a tenzidarány. Egy kimaradt komponens pedig a legtöbb receptúránál nem a végén látszik, hanem ott, ahol be kellett volna mennie.
Az operátornak nem kell tudnia, miért tér el a görbe. Elég, ha látja, hogy kilóg a sávból, és szól. Innentől mintavétel és ellenőrzés következik, nem leállítás: egy batch megállítása drága döntés, és ehhez ez a jel még kevés.
A haszon viszont így is megvan. A gyanú nem négy órával később, a labor eredményén jelenik meg, hanem a batch közben, amikor még számít.
A felvett teljesítmény továbbra sem tengelyteljesítmény, hanem közvetett jel. Kis terhelésnél a felbontása romlik, és a finom eltérések elvesznek a zajban.
A görbék csak akkor összemérhetők, ha azonos a töltet, azonos a fordulat, és hasonló a kiindulási hőmérséklet. Aki két különböző mennyiséget hasonlít össze, az a töltetet méri, nem a receptúrát.
És a sáv egyetlen receptúrára és egyetlen gépre érvényes. Másik termékhez új referencia kell, másik géphez szintén, még akkor is, ha a két gép papíron ugyanaz.
Ezen a szinten még nem mérünk semmit. Nem tudjuk megmondani, hány millipascal-szekundum a közeg, és nem szabályozunk vele. Annyit tudunk, hogy ez a batch másképp néz ki, mint a jók, és ez a legtöbb üzemben önmagában több, mint ami ma rendelkezésre áll.
A következő részben jön az, amiért a legtöbben belevágnak: a végpont. Mikor mondja meg a görbe, hogy kész van, és miért a fix keverési idő a legdrágább szokás az üzemben.
Sipos Sándor
Vegyipari gépek, folyadék- és porkezelési technológiák szakértője