- info@chemplex.hu
- +36 1 347 0682
- +36 70 625 2363

Mindent megcsináltál. Felvetted az alapvonalat, összegyűjtötted a jó batch-ek görbéit, kivezetted a jelet. Aztán odaállsz a 300 literes géphez, és a görbe olyan egyenes, mintha vonalzóval húzták volna. A tartályban közben éppen besűrűsödik a termék.
Nem a műszerrel van baj. Azzal, hogy hol méred.
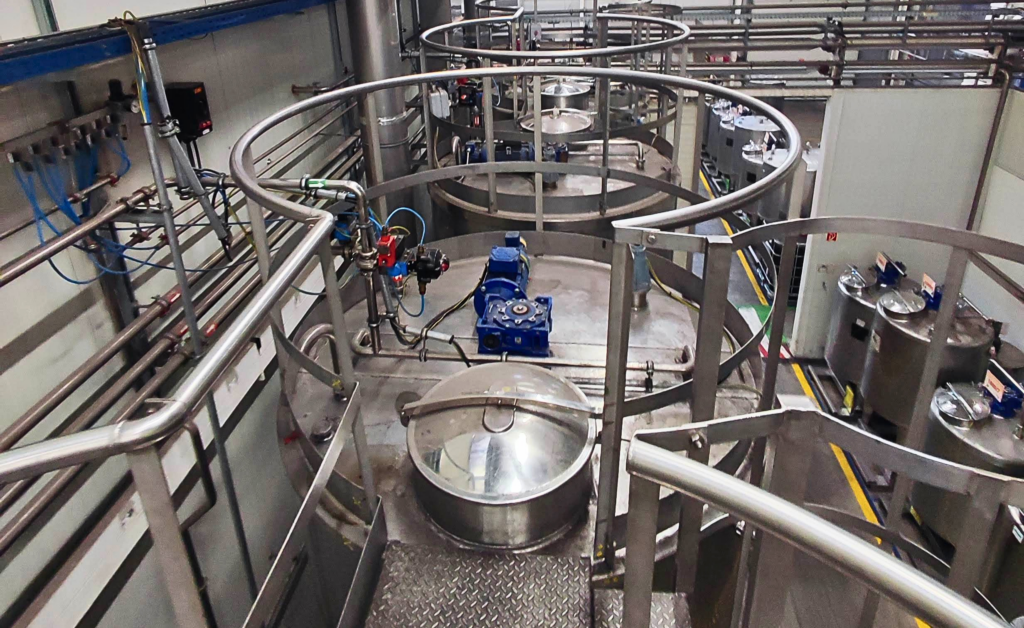
Egy kis gépen a motor jórészt saját magát forgatja: a hajtóművet, a csapágyakat, a tömítést. Amit a termék hozzátesz, az ehhez képest töredék. Te pedig ebből a nagy számból vonod ki a másik nagy számot, és abban bízol, hogy a maradék jelent valamit.
Csak a maradék hibája közben nagyobb lehet, mint maga a maradék. Egy 15 kW-os hajtásnál a jó teljesítménytávadó felbontása is plusz-mínusz 75 watt körül van, és ha a folyamat jele pár száz watt, ezen jobb műszer sem segít. Hídmérlegen nem mérünk levelet, akármilyen drága a hídmérleg.
Ilyenkor nem pontosabb műszer kell a motorra. Közelebbi mérési pont kell, és erre két út van.
Az egyik a reakciónyomaték-kar. A hajtóművet úgy támasztod meg, hogy a házára ható forgatónyomatékot egy erőmérő cella vegye fel. Ez azért jó, mert a házra ható reakciónyomaték nagy áttételnél jó közelítéssel a kimenő tengely nyomatéka: a bemenő oldalon ébredő nyomaték az áttétel arányában kicsi. Ezzel a hajtómű hatásfoka és annak hőmérsékletfüggése egyszerűen kiesik a mérésből. Ami bent marad: a tengelytömítés és a tengelycsapágy, mert azok a mérési pont után vannak.
Az erőmérő cellával történő reakciónyomaték-mérés elvi kialakítására a FUTEK alkalmazástechnikai példája is mutat megoldást.
A másik a tengelyre szerelt telemetrikus nyomatékmérő. Az már a tömítést is kihagyja, de ez a laborszint, árban és beépítésben is.
És egy figyelmeztetés, mert ezt szokták elrontani: az erőmérő cellát ugyanúgy túl lehet méretezni, mint a motort. Ha a legrosszabb esetre választod ki, a hasznos tartomány megint a skála alján lesz, és ott állsz, ahonnan elindultál.
Az első részben azt írtam, hogy mPa·s-ban kifejezhető értéked nem lesz. Most jön az a pont, ahol valaki felcsillanó szemmel mondja, hogy akkor viszont már viszkozimétered van.
Nincs. De közelebb kerültél hozzá.
A mért nyomatékból a Metzner–Otto-féle megközelítéssel kijön egy viszkozitásszerű szám: a keverő a fordulatszámmal arányos nyírást visz a közegbe, az arányt a geometria adja, a nyomaték a többit. Két kikötéssel. Viszkózus, lamináris tartományban igaz, mert ha a keverés turbulens, a nyomaték már inkább a sűrűséget méri. És nem-newtoni anyagnál a kapott szám attól is függ, milyen gyorsan nyírod, tehát receptúránként kalibrálni kell egy ismert mintához.
Ezért hívják látszólagos viszkozitásnak. Nem ugyanaz, amit a labor mér a mintán: ez a szám a te gépedre, a te receptúrádra és arra a fordulatra érvényes. Ha valaki összeveti az adatlapon szereplő értékkel vagy egy másik üzem számával, nem fog stimmelni, és nem azért, mert rossz a mérés.
És itt jogos a kérdés: megéri-e mérőkart vagy telemetrikus nyomatékmérőt tenni egy keverőre azért, hogy ezt a számot megkapd? A rövid válasz az, hogy majdnem soha.
Miért majdnem soha
Mert a számla nem a műszerrel kezdődik és nem is ott ér véget.
ATEX-es térben a telemetrikus mérőnek az adott zónára tanúsítottnak kell lennie, és ez a tervezés elején dől el, nem a végén. A tengelyen helye kell a mérőtestnek, tehát hosszabb lesz vagy átépül, ami a kritikus fordulatszámot és a tömítés elrendezését is érinti. A reakciókarhoz a hajtómű megtámasztását kell újragondolni, és meglévő gépen ez gyakran egyáltalán nem megy utólag. Mindkettőt hitelesíteni és karbantartani kell, tehát folyamatos költség, nem egyszeri beszerzés.
Közben a viszkozitás itt is feltételes marad. A közvetlen nyomatékmérés az egyik bizonytalanságot szünteti meg, nem mindet.
Egy termelő üzemben tehát a józan válasz az, hogy a kis gépet nem fogod felműszerezni. Inkább elfogadod, hogy arról a gépről nem lesz folyamatjeled, és ott marad a fix idő meg az operátor szeme. Ez nem kudarc, hanem arányérzék.
Fejlesztésnél. Ahol nem az a kérdés, mikor kész a batch, hanem hogy mit csinál a közeg. Ott a nyomaték-fordulat összefüggés önmagában eredmény, és a mérés ára a fejlesztés költségéhez képest értelmezhető.
És nagy, fejlesztésre is használt gépeken, ahol az adat nem egy adagról szól, hanem arról, hogy a következő tíz évben mit fognak ezen gyártani. Ott egy mérőkar nem beruházás, hanem alapfelszereltség.
A tengelyre szerelt nyomatékmérő nem jobb a motoroldali jelnél. Más kérdésre válaszol, és ezt a kérdést a legtöbb üzemben soha senki nem teszi fel.
Attól még érdemes tudni, hogy létezik. Mert ha egyszer mégis felmerül, akkor már nem azzal kezded, hogy keresel egy pontosabb műszert a motorra.
A záró részben végigmegyünk a teljes létrán: hol dől el a haszon, mikor kerülhet a végpontjel a vezérlésbe, és meddig érdemes felmenni.

Sipos Sándor
Vegyipari gépek, folyadék- és porkezelési technológiák szakértője